Industrija
Ultrazvučno čišćenje u vazduhoplovstvu
Lopatice turbina, mlaznice goriva, hidraulika i razmenjivači toplote zahtevaju precizno, ponovljivo i nedestruktivno čišćenje. Parametri, radni tok i kontrola kvaliteta za proizvodnju i MRO.
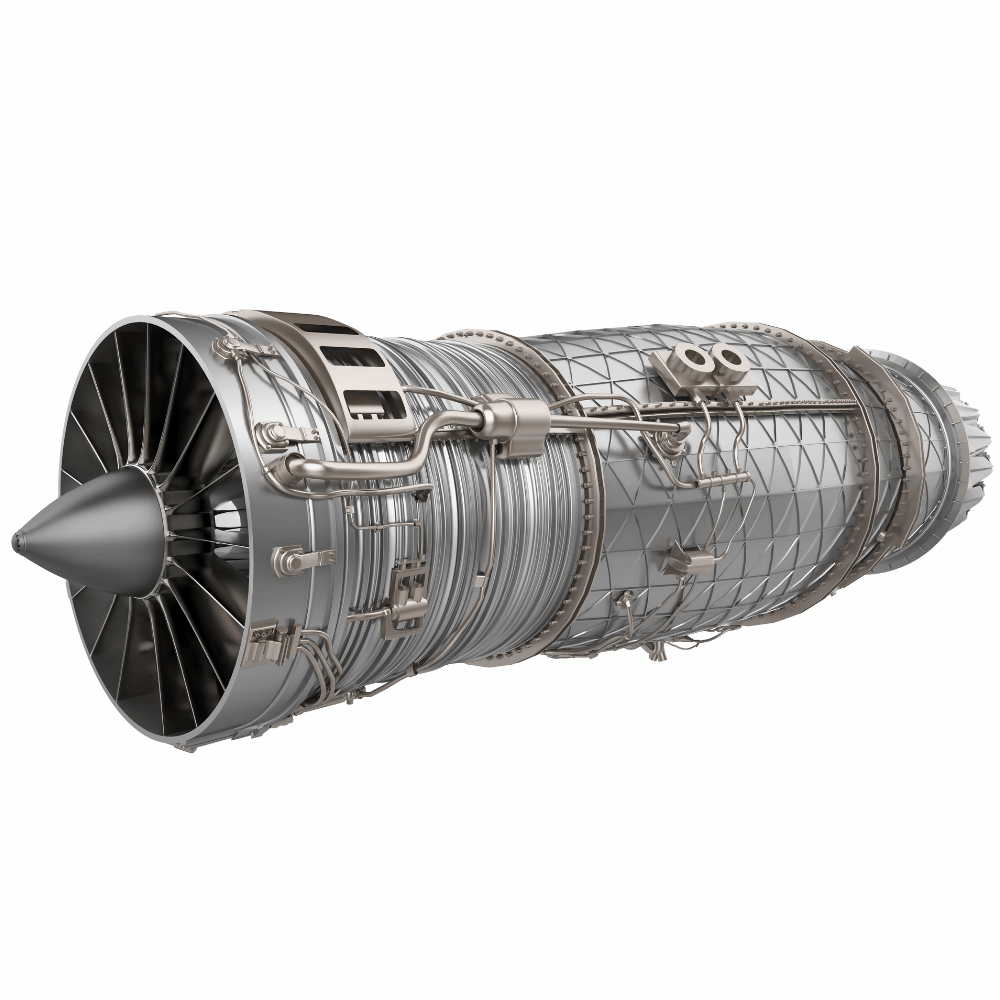
Vazduhoplovstvo radi po najstrožim standardima bezbednosti i kvaliteta. Na lopaticama turbina, mlaznicama goriva, hidraulici, razmenjivačima toplote i aktuatorima svaki ostatak može uticati na rad i pouzdanost. Ultrazvučno čišćenje daje precizne, ponovljive i nedestruktivne rezultate – uz manju potrošnju vode i hemikalija.
Ukratko
- Uklanja ulja, ugljenik, hidraulične tečnosti i paste za poliranje iz mikropukotina i kanala.
- Bez abrazije i bez promene dimenzija.
- Proces mora biti validiran i dokumentovan prema zahtevima OEM-a.
Zašto ultrazvuk
- Precizno čišćenje složenih geometrija – lopatica, mlaznica, razmenjivača.
- Veća pouzdanost – manji rizik od začepljenja, korozije i prevremenog habanja.
- Nedestruktivno – ključno za senzore, aktuatore i delove sa uskim tolerancijama.
- Kraće vreme obrade – serijsko čišćenje skraćuje zastoje u MRO i proizvodnji.
- Kompatibilnost sa aluminijumom, titanijumom, legurama nikla, nerđajućim čelikom, kompozitima i keramikom.
Ključni parametri
| Parametar | Smernica |
|---|---|
| Frekvencija | 28 kHz za teške naslage; 40 kHz za opšte komponente; 80–120 kHz za fine detalje i kapilare |
| Temperatura | Obično 40–60 °C, u granicama materijala i zaptivki |
| Vreme | Najčešće 5–20 minuta, potvrđeno merenjem čistoće |
| Degazacija | Obavezna pre ciklusa – za stabilnu kavitaciju (Degas režim) |
| Pozicioniranje | Nosači i korpe sprečavaju „senke“ i obezbeđuju potpuno potapanje |
Radni tok korak po korak
- Pregled – legura, premazi, vrsta nečistoće; po potrebi maskiranje osetljivih zona.
- Priprema kupke – demineralizovana voda, odobreni koncentrat u propisanoj koncentraciji, degazacija.
- Utovar – delovi učvršćeni u nosačima, bez zarobljenog vazduha i sa razmakom.
- Ultrazvučni ciklus – frekvencija, temperatura i vreme prema delu i nečistoći.
- Ispiranje – demineralizovanom vodom, jednostepeno ili višestepeno.
- Sušenje – filtriranim toplim vazduhom ili vakuumom; provera kanala i šupljina.
- Verifikacija i zapis – test čistoće i evidencija svih parametara radi sledljivosti.
Kontrola kvaliteta
Proces treba da prati specifikacije proizvođača (OEM) i interni plan kvaliteta. Kriterijumi prihvatanja mogu obuhvatiti broj i veličinu čestica, neisparljive ostatke ili test kvašenja vodom. Vodite evidenciju o parametrima kupke, veku rastvora, vremenu i temperaturi procesa i rezultatima provere.
Čistoća koja nije izmerena i zapisana – u vazduhoplovstvu ne postoji.
Izbor sistema
- Zapremina i snaga – usklađene sa masom i veličinom tereta u korpi.
- Frekvencija – prema vrsti delova; za mešovit asortiman moguće je više kada.
- Višestepena linija – predpranje, ultrazvuk, ispiranja, sušenje.
- Kontrola procesa – stabilna temperatura, tajmer, degazacija, evidencija.
Za veće delove pogledajte IND seriju, a za linije sa posebnim zahtevima rešenja po meri. Za manje delove i laboratorije kvaliteta pogodna je PRO-S serija.
Specificirate proces čišćenja?
Kontaktirajte nas →Pomoći ćemo u izboru opreme, frekvencije i sredstva.
Česta pitanja
Da li ultrazvuk menja tolerancije?
Ne. Pravilno podešen proces je neabrazivan i ne menja dimenzije delova.
Da li je bezbedno za premazane delove?
Da, kada su frekvencija, vreme, temperatura i hemija potvrđeni prema uputstvima za premaz i zahtevima OEM-a.
Mogu li da čistim delove iz aditivne proizvodnje?
Da. Ultrazvuk uklanja zaostali prah i ostatke iz unutrašnjih kanala; postupak potvrdite za konkretnu leguru i geometriju.
Kako dokazati čistoću?
Standardizovanim testovima – kvašenje vodom, brojanje čestica, gravimetrija ostatka ili jonska kontaminacija – u skladu sa planom kvaliteta.
Imate pitanje o ultrazvučnom čišćenju?
Naš tim vam rado pomaže pri izboru uređaja i sredstva za čišćenje.
Održavanje ultrazvučnog čistača i najčešće greške
Rad bez tečnosti, predmeti na dnu kade, pogrešna sredstva i zaprljan rastvor – greške koje skraćuju vek uređaja i kvare rezultat. Kako ih izbeći i pravilno održavati kadu.
Uklanjanje rđe i kamenca ultrazvukom
Rđa na alatima i delovima i kamenac na posuđu i aparatima traže drugačiju hemiju nego masnoća. Kako ih ukloniti ultrazvukom uz AS-OXI i AS-CALC – i kako zaštititi metal posle.
Kako očistiti karburator ultrazvukom – korak po korak
Začepljene mlaznice, lak od starog goriva i masnoća – ultrazvuk čisti i kanale do kojih žica i sprej ne dopiru. Postupak, sredstvo i parametri za moto i auto karburatore.
Ultrazvučno čišćenje nakita: kako vratiti sjaj bez rizika
Prstenje, lančići i minđuše skupljaju masnoću i prljavštinu u ležištima kamena i karikama. Kako ih ultrazvuk čisti za nekoliko minuta – i koje kamenje nikako ne sme u kadu.